El EPS El proceso de moldeo de poliestireno expandido es fundamental para transformar las materias primas en productos de espuma versátiles. A medida que las industrias priorizan cada vez más la responsabilidad ambiental, integran consideraciones de sostenibilidad en cada etapa de... EPS El moldeo se vuelve crucial. Este blog profundizará en los aspectos clave que contribuyen a un ciclo de producción más ecológico y eficiente en el uso de recursos.
Desde la optimización del consumo energético durante la expansión hasta la minimización de residuos y la adopción de los principios de la economía circular, la sostenibilidad EPS El moldeo es una actividad multifacética. Al centrarse en estas consideraciones esenciales, los fabricantes no solo pueden reducir su impacto ambiental, sino también mejorar su eficiencia operativa y la calidad de sus productos.
¿Qué es EPS ¿Moldura?
EPS El moldeo de (poliestireno expandido) es un proceso de fabricación que transforma pequeñas perlas de poliestireno preexpandido en productos de espuma rígida y liviana de formas y tamaños específicos.
El proceso de moldeo EPS Por lo general implica la introducción de estos perlas preexpandidas En una cavidad de molde, donde se aplica vapor. El vapor hace que las perlas se expandan aún más y se fusionen bajo calor y presión, adaptándose con precisión al diseño del molde.
Después de un período de enfriamiento para solidificar la espuma, el producto terminado... EPS El producto se expulsa. Este método es crucial para crear una amplia gama de artículos, desde embalajes protectores y aislamientos para la construcción hasta componentes complejos para diversas industrias, aprovechando EPSExcelente aislamiento térmico, absorción de impactos y propiedades ligeras.
EPS Proceso de moldeo
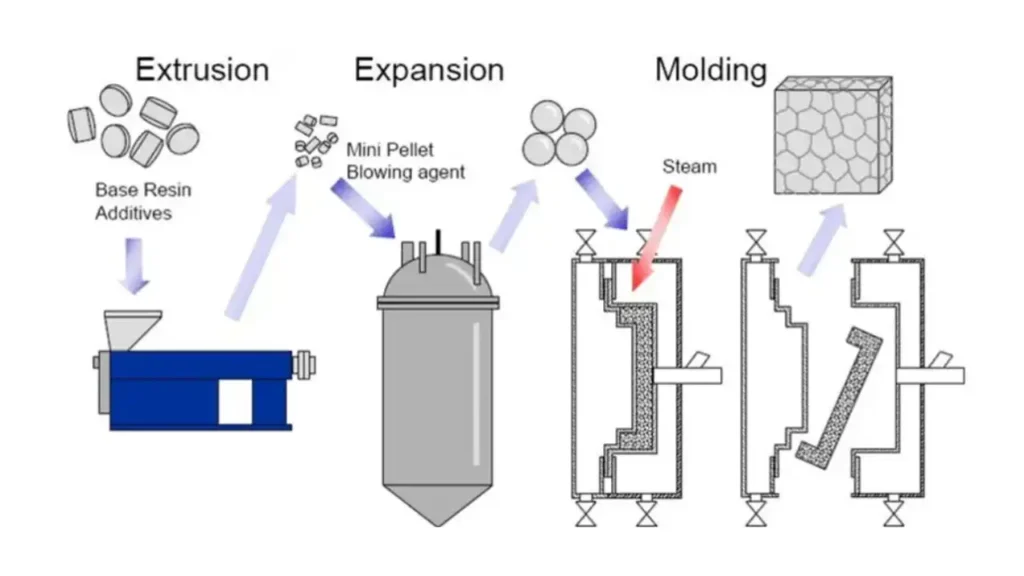
El EPS El proceso de moldeo de poliestireno expandido es una secuencia de fabricación sofisticada y de alta ingeniería que transforma meticulosamente pequeñas perlas de poliestireno preexpandido en una amplia gama de productos de espuma ligera, rígida y aislante. Este complejo proceso es fundamental para producir materiales con propiedades personalizadas, ya sea para aislamiento térmico de alto rendimiento en la construcción, embalajes protectores robustos o componentes personalizados para diversas industrias.
Cada fase del proceso de moldeo es crucial e influye directamente en la densidad, la integridad estructural, la estabilidad dimensional y el rendimiento general del producto final. Un profundo conocimiento de estas etapas...eps es esencial para lograr una calidad óptima del producto y una eficiencia del proceso.
Paso 1: Preexpansión de EPS Beads
El EPS El proceso de moldeo comienza técnicamente con la preexpansión de las perlas de poliestireno crudo. Estas perlas vírgenes, generalmente translúcidas y con forma de perla, se impregnan con un agente de expansión, generalmente pentano, durante su polimerización inicial.
En la etapa de preexpansión , estas perlas se introducen en un preexpansor, que suele ser un recipiente agitado equipado con un sistema de inyección de vapor. Al introducirse el vapor, este calienta rápidamente las perlas de poliestireno, ablandando el polímero. Simultáneamente, el pentano contenido en las perlas se vaporiza y se expande debido al aumento de temperatura y a su menor punto de ebullición. Esta rápida expansión provoca que cada perla se infle, como palomitas de maíz, aumentando drásticamente su volumen.
El grado de preexpansión se controla con precisión, ya que dicta directamente el volumen densidad del resultado EPS espumaLos operadores ajustan meticulosamente parámetros como la temperatura del vapor (que suele oscilar entre 100 °C y 120 °C), la presión del vapor y el tiempo de residencia de las perlas dentro del preexpansor.
Al variar estos factores, se puede lograr una amplia gama de densidades, desde microesferas de muy baja densidad para aislamientos ligeros hasta microesferas de mayor densidad para aplicaciones que requieren mayor resistencia a la compresión. Esta preexpansión es un proceso de una sola etapa o, para densidades muy bajas, un proceso de varias etapas donde las microesferas se expanden en etapas sucesivas.eps con acondicionamiento intermedio, asegurando una estructura celular uniforme y una distribución de la densidad.
Paso 2: Acondicionamiento/envejecimiento de las perlas preexpandidas
Tras la preexpansión, las perlas preexpandidas, ahora esponjosas, altamente porosas y algo frágiles, se transportan neumáticamente a grandes silos de almacenamiento o bolsas transpirables, a menudo con paredes de malla. Esta etapa, conocida como acondicionamiento o maduración, es crucial a pesar de su aparente naturaleza pasiva.
Durante el enfriamiento rápido que ocurre inmediatamente después de la preexpansión, se genera un vacío parcial dentro de las celdas cerradas de cada perla, y parte del agente de expansión de pentano se condensa nuevamente en estado líquido. El período de acondicionamiento permite que el aire ambiente se difunda lentamente a través de las paredes permeables de las celdas. Al entrar el aire, este iguala la presión interna de las celdas con la presión atmosférica externa, y el pentano restante se evapora.
Este proceso de ecualización cumple varias funciones vitales. En primer lugar, estabiliza la presión interna de las perlas, evitando que se colapsen o se encojan excesivamente durante la manipulación posterior o antes del moldeo final. Si las perlas se moldean demasiado pronto, el vacío interno puede provocar una fusión deficiente e inestabilidad dimensional en el producto final.
En segundo lugar, el aire absorbido actúa como un "resorte interno", proporcionando la resiliencia y la fuerza expansiva necesarias para que las perlas se reexpandan y se fusionen correctamente al ser sometidas de nuevo al calor en la máquina de moldeo. El tiempo de acondicionamiento varía en función de la densidad de las perlas, la temperatura ambiente y la humedad, y suele oscilar entre 6 y 24 horas, lo que garantiza que las perlas sean robustas y estén listas para la siguiente fase.
Paso 3: llenar el molde
Una vez listas las perlas preexpandidas y acondicionadas, se transportan con precisión a la máquina de moldeo. Esta máquina alberga una cavidad de molde especializada, diseñada meticulosamente con las dimensiones exactas y los detalles intrincados del producto final. EPS Producto. El proceso de llenado consiste en transportar neumáticamente las perlas a este molde precalentado. El objetivo es lograr una distribución uniforme y rápida de las perlas por toda la cavidad del molde, garantizando una densidad constante y evitando huecos o zonas irregulares en el producto final.
MODERNA EPS Las máquinas de moldeo utilizan sofisticados sistemas neumáticos y sensores para controlar el proceso de llenado. Esto suele implicar una pistola de llenado que inyecta las perlas, a veces con la ayuda de sistemas de vacío en el lado opuesto del molde para extraer las perlas y crear geometrías complejas.
El molde se precalienta a una temperatura específica para garantizar que las perlas fluyan con fluidez y no se enfríen prematuramente, lo cual podría dificultar la fusión correcta en el siguiente paso. Un llenado eficiente y uniforme del molde es fundamental, ya que cualquier irregularidad en esta etapa se traducirá directamente en defectos en el producto final. EPS producto.
Paso 4: Moldeado del cofre de vapor
Este es el núcleo de la EPS Proceso de moldeo, donde la magia de la transformación realmente ocurre. Una vez que el molde está completamente lleno de perlas acondicionadas, se inyecta vapor rápidamente en la cavidad del molde, generalmente a través de numerosas boquillas pequeñas o "cámaras de vapor" que recubren las paredes del molde.
El vapor a alta temperatura (generalmente de 110 °C a 130 °C) cumple dos funciones principales: calienta las perlas de poliestireno preexpandido hasta su punto de ablandamiento (alrededor de 90 °C a 100 °C) y hace que el pentano residual dentro de las perlas se vuelva a vaporizar, junto con el aire atrapado para expandirse.
A medida que las perlas se ablandan y se expanden, se presionan firmemente entre sí y contra las superficies internas del molde. Bajo la acción combinada del calor y la presión, las superficies externas ablandadas de cada perla se fusionan, formando una estructura sólida, cohesiva y monolítica.
Este proceso crea la arquitectura característica de espuma de celda cerrada de EPS, donde las perlas expandidas individuales se sueldan permanentemente para formar un todo unificado que replica a la perfección la forma de la cavidad del molde. La precisión en la duración y la presión del ciclo de vapor es crucial para garantizar una fusión completa sin sobrecalentamiento, que podría provocar el colapso de las celdas o una densidad desigual.
Paso 5: enfriamiento
Inmediatamente después del moldeo de la cámara de vapor, el nuevo molde formado EPS El producto, aún muy caliente y relativamente maleable, se somete a una fase crucial de enfriamiento. Esto se logra generalmente mediante la circulación de agua de refrigeración a través de canales específicos dentro de las paredes del molde.
La rápida reducción de temperatura sirve para solidificar el poliestireno, provocando que el polímero se endurezca y permitiendo que el producto moldeado conserve su forma precisa y estabilidad dimensional.
Una refrigeración eficaz es fundamental para evitar que el producto se deforme, se contraiga excesivamente o colapse al ser expulsado del molde. También contribuye a reducir la presión interna. EPS células, estabilizando aún más la estructura de la espuma.
El tiempo de enfriamiento varía según el espesor, la densidad y la complejidad del producto, pero debe ser suficiente para garantizar que el producto tenga una integridad estructural adecuada antes de salir del molde, evitando cualquier distorsión posterior al moldeo.
Paso 6: Expulsión y curado posterior al moldeo
Una vez que la EPS Una vez enfriado y solidificado el producto, se abre el molde y se expulsa el producto terminado. Dependiendo del tamaño y la complejidad del producto, se pueden emplear diversos mecanismos de expulsión. Para bloques grandes, estos suelen transportarse, mientras que las piezas con formas personalizadas suelen expulsarse mediante pasadores o brazos robóticos.
Tras la expulsión, sobre todo en el caso de bloques más grandes o artículos de alta densidad, suele ser necesario un período final de curado postmoldeo. Esto implica dejar reposar el producto al aire libre durante varias horas o días.
Durante este tiempo, cualquier humedad residual del proceso de vapor se evapora y la presión del aire interno dentro del EPS Las células se igualan completamente con la atmósfera ambiente. Este proceso de curado final es vital para lograr las propiedades físicas óptimas de la EPS, como la estabilidad dimensional a largo plazo, la prevención de contracción o deformación secundaria y la garantía de que el material alcance su máxima resistencia y capacidad de aislamiento antes de su posterior procesamiento, embalaje o envío.
EPS Proceso de moldeo de formas
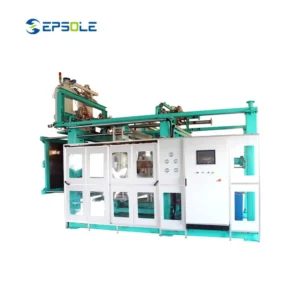
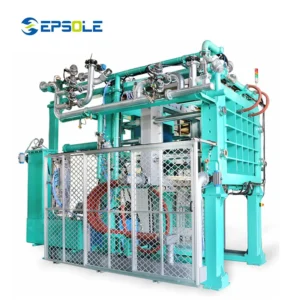
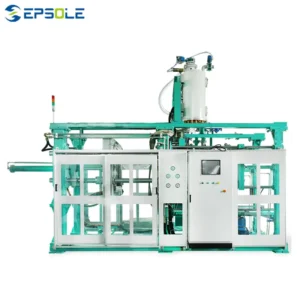
El EPS El proceso de moldeo de formas es una técnica de fabricación especializada diseñada para producir poliestireno expandido personalizado (EPS) productos de espuma con geometrías intrincadas y precisas. Este método forma directamente el preexpandido. EPS cuentas en formas finales, eliminando la necesidad de cortar bloques grandes y optimizando el uso del material.
Paso 1: Preexpansión de EPS Beads
El proceso comienza con la preexpansión de perlas de poliestireno crudo, que se impregnan con un agente espumante como el pentano. En un preexpansor, el vapor calienta estas perlas, lo que provoca que el agente espumante se vaporice y se expanda, transformando las diminutas perlas en esferas porosas y ligeras.
Esta expansión inicial es crucial para establecer la densidad objetivo del producto moldeado final. El control preciso de la temperatura del vapor y el tiempo de residencia permite a los fabricantes lograr densidades de perlas variables, lo que influye directamente en la resistencia, las propiedades aislantes y el peso de la espuma.
Paso 2: Acondicionamiento/envejecimiento de las perlas preexpandidas
Tras la preexpansión, las microesferas expandidas se transfieren a silos de maduración o bolsas transpirables. Durante este periodo de acondicionamiento, las microesferas se enfrían y el aire se difunde lentamente en sus celdas, igualando las presiones internas y externas.
Este proceso de envejecimiento estabiliza las perlas, evitando su contracción y mejorando su resistencia para el posterior moldeo. Unas perlas acondicionadas correctamente garantizan una calidad de producto uniforme, una fusión óptima y un mínimo de defectos en la pieza final.
Paso 3: Rellenar el molde de forma
Una vez acondicionado, el preexpandido EPS Las perlas se transportan neumáticamente a la cavidad, diseñada con precisión, de un molde calentado. Este molde se fabrica con las dimensiones exactas y los detalles intrincados del producto final deseado.
El llenado eficiente y uniforme del molde es fundamental para evitar huecos y garantizar una densidad constante en toda la forma compleja. Las máquinas avanzadas utilizan la asistencia de vacío y la inyección controlada de microesferas para lograr un llenado completo y uniforme, especialmente en moldes multicavidad.
Paso 4: Moldeo y fusión del baúl de vapor
Una vez llena la cavidad del molde, se inyecta vapor en su interior. El vapor calienta las perlas preexpandidas, provocando que se expandan y ablanden aún más. Esta expansión fuerza a las perlas a entrar en contacto directo entre sí y con las superficies internas del molde.
Bajo esta combinación de calor y presión, las superficies suavizadas de las cuentas individuales se fusionan, formando un todo monolítico y fuerte. EPS producto de espuma. Esta fusión crea la estructura de celda cerrada, replicando perfectamente los contornos complejos del molde y garantizando la integridad estructural.
Paso 5: Enfriamiento y aplicación de vacío
Inmediatamente después de la fusión, el molde se enfría rápidamente, generalmente haciendo circular agua fría a través de canales integrados. Este enfriamiento rápido solidifica el material recién formado. EPS parte, lo que le permite mantener su forma precisa al ser expulsada.
Con frecuencia, se aplica un sistema de vacío simultáneamente durante o después del enfriamiento. El vacío ayuda a extraer el vapor y la humedad residuales, acelerando aún más el proceso de enfriamiento, reduciendo la presión interna dentro de la espuma y facilitando la expulsión eficiente y sin daños del producto.
Paso 6: Expulsión y curado posterior al moldeo
Una vez que la EPS El producto se ha solidificado suficientemente, se abre el molde y se expulsa la pieza con la forma precisa, a menudo con empujadores neumáticos o brazos robóticos. Luego, la pieza terminada normalmente se traslada a un área de curado.
Este período de curado posterior al moldeo, que puede durar desde horas hasta días, permite que la humedad restante se evapore y que la presión interna de las celdas se iguale completamente con la atmosférica. Este paso crucial garantiza la estabilidad dimensional a largo plazo del producto, evitando la contracción o la deformación y optimizando su rendimiento final antes del envasado o su posterior uso.
EPS Proceso de moldeo de bloques

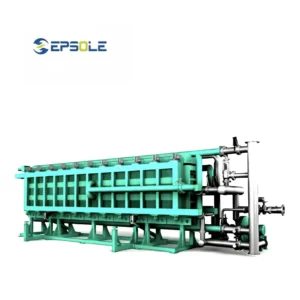
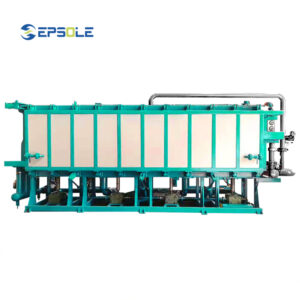
El EPS El proceso de moldeo de bloques de poliestireno expandido es un método de fabricación fundamental para producir bloques grandes y rectangulares de EPS Espuma a partir de perlas preexpandidas. Estos bloques sirven como materia prima para una amplia gama de aplicaciones, y posteriormente se cortan en formas, láminas o paneles específicos.
Paso 1: Preexpansión de EPS Beads
El proceso comienza con la preexpansión de perlas de poliestireno crudo, que contienen un agente de expansión como el pentano. Estas perlas se introducen en un preexpansor, donde se inyecta vapor para calentarlas. Esto provoca que el pentano se vaporice y se expanda, transformando las densas perlas en esferas mucho más grandes, ligeras y porosas.
Esta expansión inicial es crucial para determinar la densidad final de la EPS Bloque. Al controlar con precisión la temperatura y la presión del vapor, y el tiempo que las perlas pasan en el preexpansor, los fabricantes pueden lograr la densidad exacta deseada, lo que influye directamente en las propiedades de aislamiento y la resistencia a la compresión del bloque.
Paso 2: Acondicionamiento/envejecimiento de las perlas preexpandidas
Tras la preexpansión, las perlas expandidas se transportan neumáticamente a grandes silos de almacenamiento o bolsas transpirables para su acondicionamiento (o maduración). Durante este tiempo, las perlas se enfrían y el aire ambiente se difunde lentamente en sus celdas internas.
Este paso crítico del envejecimiento iguala la presión interna de las perlas con la presión atmosférica externa, lo que evita la contracción posterior y las hace más resilientes. Un acondicionamiento adecuado garantiza la estabilidad de las perlas y su preparación para una fusión óptima durante la etapa de moldeo del bloque, lo que resulta en un producto final consistente y sin defectos.
Paso 3: Llenado del molde del bloque
Una vez acondicionado, el preexpandido EPS Las perlas se transfieren rápidamente a la gran cavidad rectangular de una máquina de moldeo de bloques. El molde se precalienta para garantizar las condiciones óptimas para las perlas.
El llenado eficiente y uniforme de esta importante cavidad es fundamental para evitar huecos y lograr una densidad uniforme en todo el bloque. Las máquinas modernas de moldeo de bloques suelen emplear sofisticados sistemas neumáticos para garantizar una distribución y compactación uniformes de las perlas dentro del gran volumen del molde.
Paso 4: Moldeo y fusión del baúl de vapor
Con el molde completamente lleno de perlas preexpandidas, se inyecta vapor a alta temperatura en su cavidad, generalmente a través de numerosos orificios pequeños o "cámaras de vapor". Este vapor recalienta las perlas, lo que provoca que se expandan y ablanden aún más.
A medida que las perlas se expanden, se ven forzadas a un estrecho contacto entre sí y con las paredes del molde. Bajo esta combinación de calor y presión, las superficies reblandecidas de cada perla se fusionan, formando un sólido monolítico. EPS Bloque de espuma con una estructura característica de celdas cerradas.
Paso 5: enfriamiento
Inmediatamente después de la fase de calentamiento con vapor, el molde se enfría rápidamente, generalmente mediante la circulación de agua fría a través de canales integrados en las paredes del molde. Este enfriamiento rápido solidifica el material recién formado. EPS bloque, lo que le permite mantener su forma rectangular precisa y estabilidad dimensional.
Una refrigeración eficaz es crucial para evitar que el bloque se deforme, se contraiga o colapse al ser expulsado. También reduce la presión interna dentro del... EPS células, estabilizando aún más la estructura de la espuma y preparando el bloque grande para su manipulación y procesamiento posterior.
Paso 6: Expulsión y curado posterior al moldeo
Una vez que la EPS El bloque se ha solidificado lo suficiente, el molde se abre y el gran molde rectangular EPS El bloque se expulsa, generalmente a un sistema transportador. El bloque recién formado aún está caliente y puede contener humedad residual.
El bloque se somete a un período de curado posterior al moldeo, que puede durar desde varias horas hasta varios días al aire libre. Esto permite que la humedad restante se evapore y que las presiones internas de las celdas se igualen por completo, garantizando así que el bloque alcance su estabilidad dimensional, resistencia y rendimiento óptimos a largo plazo antes de ser cortado o procesado.
EPS Moldeo de formas vs. EPS Moldeo en bloque
EPS Moldeo de formas y EPS El moldeo en bloque consiste en dos procesos de fabricación distintos de poliestireno expandido, cada uno adaptado a las necesidades específicas del producto y a las escalas de producción. Si bien ambos transforman microesferas preexpandidas, sus metodologías y productos finales difieren significativamente.
Propósito y resultado
EPS El moldeo de formas está diseñado para producir productos finales con formas personalizadas directamente a partir de las cuentas expandidas. El resultado es un artículo terminado, como un inserto de embalaje, un componente automotriz complejo o un elemento decorativo, que no requiere cortes adicionales o un recorte mínimo. La cavidad del molde define con precisión la intrincada geometría del producto, lo que permite crear artículos altamente especializados y listos para usar.
Por el contrario, los EPS El moldeo de bloques produce bloques grandes y rectangulares de EPS Espuma. Estos bloques no suelen ser el producto final, sino materia prima. Tras el moldeo, estos bloques sustanciales se transportan a máquinas de corte, donde se cortan en diversas láminas y paneles, o se procesan para obtener formas personalizadas. Este método es ideal para aplicaciones que requieren grandes cantidades de espuma de tamaño estándar o cuando es necesario cortar formas complejas a partir de una masa de espuma mayor.
Diseño de moldes y complejidad
EPS El moldeo de formas utiliza moldes muy complejos, a menudo de varias piezas, que reproducen con precisión los contornos, las curvas y los detalles del producto final deseado. Estos moldes pueden ser complejos e incorporar características como socavaduras, insertos y múltiples cavidades para crear geometrías sofisticadas. El diseño se centra en la producción de un producto terminado y listo para usar.
EPS El moldeo de bloques emplea moldes rectangulares mucho más sencillos, generalmente grandes. Si bien son robustos y están diseñados para soportar presiones considerables, su geometría interna es sencilla y refleja la forma básica del bloque. La complejidad radica más en la escala y la integridad estructural necesarias para formar masas de espuma tan grandes, que en los intrincados detalles de la cavidad del molde.
Volumen de producción y flexibilidad
EPS Las máquinas de moldeo de formas suelen estar optimizadas para la producción de grandes volúmenes de piezas específicas y repetitivas gracias a la especialización de sus moldes. Una vez diseñado y configurado un molde, puede producir eficientemente miles de piezas idénticas. Sin embargo, cambiar la forma del producto requiere un nuevo molde específico, lo que limita la flexibilidad para una producción variada de lotes pequeños sin tiempos de inactividad ni inversión significativos.
EPS El moldeo de bloques ofrece mayor flexibilidad en cuanto a las dimensiones del producto final que se pueden obtener a partir de un solo bloque. Si bien los bloques están estandarizados, pueden cortarse en prácticamente cualquier tamaño, grosor o forma después del moldeo. Esto lo hace muy adaptable a las diversas demandas de los clientes, aunque añade un paso adicional al proceso de corte.
Costos de herramientas
Los costos de herramientas asociados con EPS Los costos de moldeo por forma suelen ser mayores por producto único. Diseñar y fabricar moldes precisos y complejos para formas personalizadas implica un alto grado de ingeniería y mecanizado, especialmente para diseños complejos o con múltiples cavidades. Cada nueva forma de producto suele requerir un nuevo molde, lo que representa una inversión inicial considerable.
Para EPS En el moldeo de bloques, los costos de las herramientas para los moldes de bloques son comparativamente menores. Dado que los moldes son rectángulos grandes pero de geometría simple, su diseño y fabricación son menos complejos que los moldes de formas complejas. La inversión se centra más en la maquinaria de moldeo de bloques a gran escala que en moldes diversos y específicos para cada producto.
Procesamiento posterior al moldeo
In EPS Moldeo de formas: el proceso posterior al moldeo suele ser mínimo y suele limitarse a un simple desbarbado (eliminación de pequeños excesos de material) o controles de calidad. El producto se entrega prácticamente en su forma final, listo para su ensamblaje, empaquetado o uso directo, lo que permite una fase de acabado más ágil y menos laboriosa.
A la inversa, EPS El moldeo de bloques requiere inherentemente un extenso proceso posterior al moldeo. Los bloques grandes deben transportarse a una zona de corte independiente, donde cortadoras de alambre caliente u otros equipos especializados los cortan en las láminas, paneles o formas personalizadas deseadas. Esto añade un paso significativo al proceso de fabricación y puede generar costos adicionales de mano de obra y manipulación de materiales.
A continuación se muestran algunas diferencias entre EPS Moldeo de formas vs. EPS Moldeo en bloque
| Elemento | EPS Moldeo de formas | EPS Moldeo en bloque |
| Salida primaria | Productos terminados y con formas personalizadas | Grandes bloques rectangulares de EPS espuma |
| Complejidad del molde | Alto (intrincado, de varias partes, detallado) | Bajo (simple, rectangular grande) |
| Versatilidad del producto | Alto (para formas específicas y prediseñadas) | Alto (corte posterior al moldeo en diversas formas) |
| Costo de herramienta | Superior (por forma única del producto) | Inferior (para el molde en sí) |
| Post-Moldeo Steps | Mínimo (desbarbado, control de calidad) | Extenso (corte, modelado, recorte) |
| Escala de producción | Alto volumen para piezas repetitivas y dedicadas | Gran volumen para bloques estándar, luego cortes personalizados. |
| Uso de material | Optimizado para una forma específica, menos desperdicio de material | Requiere corte, lo que genera cierto desperdicio de material. |
| Aplicaciones | Inserciones de embalaje, piezas de automóvil, cascos | Paneles de aislamiento, geoespuma, bloques de construcción |
Conclusión
El EPS El proceso de moldeo, especialmente considerando la sostenibilidad, exige una atención minuciosa a la eficiencia energética, el uso de materiales y la reducción de residuos. Al optimizar el consumo de vapor, optimizar los ciclos de enfriamiento y gestionar meticulosamente la materia prima, los fabricantes pueden reducir significativamente su impacto ambiental. Adoptar una economía circular priorizando el reciclaje de productos preconsumo y posconsumo. EPS También es primordial para la producción sostenible.
Crecimiento EPS El moldeo no es solo un imperativo ambiental; es una estrategia empresarial inteligente. Los procesos eficientes se traducen en menores facturas de energía y un menor desperdicio de materiales, lo que se traduce directamente en ahorros de costos. Además, producir productos ecológicos... EPS Los productos mejoran la reputación de la marca y satisfacen las crecientes demandas de los consumidores y de los organismos reguladores en cuanto a materiales sostenibles, fomentando así la competitividad del mercado a largo plazo.
Para apoyar su sostenibilidad EPS Operaciones de moldeo, ofrecemos venta al por mayor EPS Máquinas de moldeo de Qingdao, Shandong, China. Nuestra maquinaria avanzada está diseñada con eficiencia energética y precisión, lo que le ayuda a lograr una producción sostenible y de alta calidad. Contáctenos para obtener equipos confiables que contribuyen a un futuro más verde.