EPS La fusión de las perlas es un defecto común en el moldeo de bloques de poliestireno expandido. Ocurre cuando las perlas absorben demasiado calor durante el proceso de moldeo al vapor, lo que provoca que se ablanden más allá de su punto de fusión normal. En lugar de formar estructuras celulares fuertes y uniformes, las perlas colapsan formando parches densos y vítreos que debilitan el bloque.
Este defecto afecta el rendimiento del aislamiento, la resistencia estructural y el aspecto de la superficie, lo que supone un problema costoso para los fabricantes. Comprender qué provoca la fusión de las perlas permite ajustar el proceso de moldeo antes de que el problema se extienda a toda la producción. En este artículo, aprenderá las principales causas y las soluciones prácticas para prevenirlo.
¿Qué son EPS ¿Rosario?
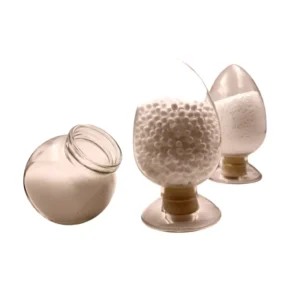
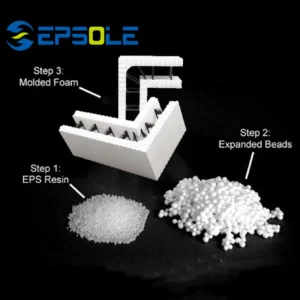
EPS Las perlas son pequeños gránulos esféricos de resina de poliestireno que contienen un agente espumante, generalmente pentano. En su estado natural, son gránulos densos y sólidos del tamaño aproximado de los gránulos de azúcar. Al exponerse al vapor, el agente espumante provoca que se expandan drásticamente, formando la estructura de espuma ligera de celda cerrada que produce EPS Útil para aislamiento y embalaje.
Antes del moldeo, las perlas en bruto pasan por una etapa de preexpansión , donde el vapor y el calor controlados hacen que aumenten su densidad hasta reducirla a una fracción de la original, sin separarse. Estas perlas preexpandidas se dejan reposar brevemente para estabilizarlas antes de introducirlas en los moldes, donde una segunda aplicación de vapor las fusiona para formar bloques, láminas o productos con formas específicas.
Que es EPS ¿Fusión de perlas?
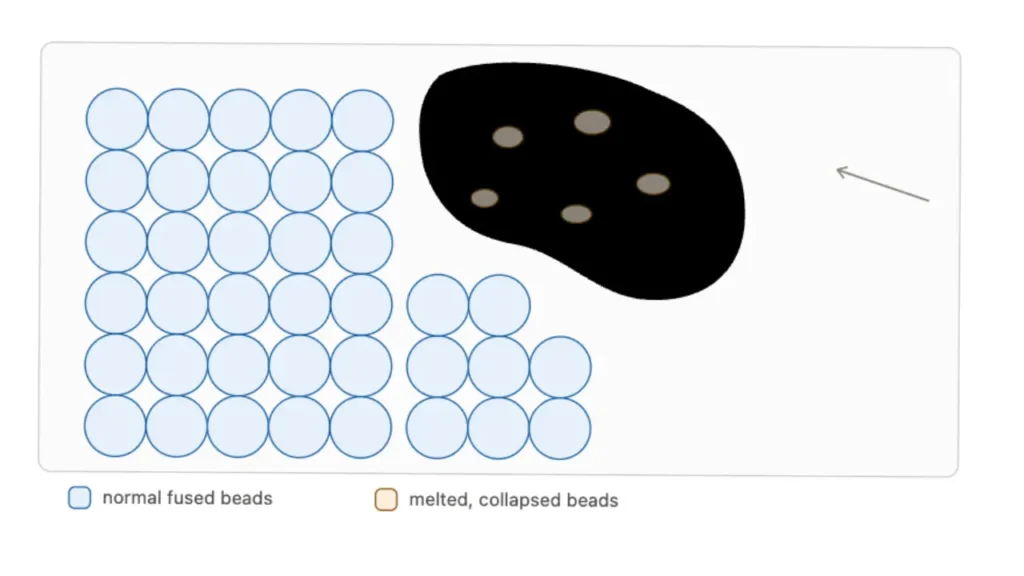
EPS La fusión de las perlas se produce cuando las perlas de poliestireno expandido se exponen a un calor excesivo durante el proceso de moldeo en bloque. En lugar de fusionarse normalmente en sus superficies, las microesferas se ablandan demasiado, pierden su estructura celular y se fusionan formando parches densos y vítreos.
Esto difiere de la fusión normal, donde las perlas se unen por sus bordes manteniendo intactas las paredes celulares internas. Las perlas fundidas reducen el valor aislante, la resistencia mecánica y el aspecto general del bloque.
Normalmente, se puede detectar la fusión de las perlas buscando zonas brillantes o translúcidas en la superficie del bloque. Estas zonas se sienten más duras y densas que la espuma circundante, y suelen aparecer cerca de las entradas de vapor o en las esquinas donde se concentra el calor.
Por qué EPS La fusión de las cuentas ocurre.
Varios factores contribuyen a la fusión del cordón durante las etapas de preexpansión y moldeo en bloque. Comprender cada causa le ayudará a identificar dónde necesita ajustar su proceso.
Temperatura excesiva del vapor
El vapor es la principal fuente de calor utilizada para la expansión y fusión. EPS perlas dentro del molde. Cuando la temperatura del vapor es más alta de lo necesario, la superficie exterior de cada perla se ablanda más allá del punto necesario para la fusión.
Esta es una de las causas más frecuentes de fusión, especialmente en equipos de moldeo antiguos donde el control de temperatura es menos preciso. Incluso un pequeño exceso de presión de vapor puede hacer que las perlas superen su rango óptimo de reblandecimiento.
Exposición prolongada al vapor
La duración del contacto con el vapor es tan importante como la temperatura. Si las perlas permanecen en contacto con el vapor más tiempo del necesario, continúan absorbiendo calor incluso después de que la fusión ya se haya producido.
Esto suele ocurrir cuando los operarios alargan los tiempos de ciclo para compensar la distribución desigual del vapor, sobrecalentando inadvertidamente zonas que ya estaban correctamente selladas.
Distribución desigual del vapor
Los moldes con cámaras de vapor mal diseñadas o con orificios de vapor obstruidos crean puntos calientes. Las bolitas cercanas a estas zonas de vapor concentrado se derriten, mientras que las bolitas en las zonas más frías permanecen parcialmente fundidas.
- Conductos de vapor obstruidos: La acumulación de residuos restringe el flujo de vapor, lo que obliga a que pase una mayor presión a través de un menor número de aberturas.
- Juntas desgastadas de la cámara de vapor: Las fugas provocan que el vapor escape de forma desigual, concentrando el calor en zonas específicas.
- Diseño de molde inconsistente: Los conductos de vapor mal ubicados provocan una distribución desigual del calor en todo el bloque.
Cuentas en bruto de baja calidad o que no cumplen con las especificaciones
Las perlas con contenido de pentano inconsistente o densidad de preexpansión desigual responden de forma impredecible al vapor. Las perlas que ya están parcialmente expandidas antes del moldeo requieren menos calor, por lo que aplicar los ajustes de vapor estándar puede sobrecalentarlas.
La variación en la calidad de la materia prima entre lotes dificulta el mantenimiento de parámetros de moldeo uniformes, lo que aumenta el riesgo de fusión localizada.
Ajustes incorrectos de la presión del molde
La presión del molde, junto con el vapor, fusiona correctamente las perlas. Si la presión no coincide con la temperatura del vapor y la densidad de las perlas, estas pueden entrar en contacto demasiado estrecho, generando calor por fricción que se suma al efecto térmico del vapor.
Tiempo de enfriamiento insuficiente
Si se omite o se acorta el ciclo de enfriamiento, el calor residual queda atrapado dentro del bloque. Este calor atrapado puede seguir ablandando las perlas incluso después de que el molde haya finalizado técnicamente su ciclo de vapor.
Cómo prevenir y solucionar EPS ¿Fusión de perlas?
Una vez que se comprenden las causas fundamentales, la mayoría de los problemas de fusión de perlas se pueden corregir mediante ajustes en el proceso en lugar de reemplazar el equipo.
- Calibre la temperatura del vapor periódicamente: Verifique y ajuste la temperatura del vapor según el tipo y la densidad de las perlas que esté moldeando. Los pequeños errores de calibración se acumulan rápidamente en las distintas series de producción.
- Optimizar la sincronización del ciclo: Reduzca la exposición al vapor a la duración mínima necesaria para una fusión adecuada. Pruebe ciclos más cortos de forma gradual en lugar de realizar grandes cambios de golpe.
- Mantenimiento de los componentes del horno de vapor: Limpie las salidas de vapor periódicamente y reemplace las juntas desgastadas de inmediato para mantener una distribución uniforme del vapor en todo el molde.
- Haga coincidir las perlas con los parámetros del proceso: Verifique la densidad de las perlas crudas y el contenido de pentano antes de cada ciclo, y ajuste la configuración del vapor en consecuencia, en lugar de utilizar una única configuración fija para todos los lotes.
- Equilibrar la presión del molde con los ajustes de vapor: Coordina los parámetros de presión y vapor en conjunto, en lugar de ajustarlos de forma independiente, ya que cada uno afecta al comportamiento del otro.
- Prolongue los ciclos de enfriamiento cuando sea necesario: Deje que los bloques se enfríen lo suficiente para liberar el calor atrapado antes de desmoldarlos, especialmente en el caso de bloques más gruesos o de mayor densidad.
EPS Controles de calidad de las cuentas
La inspección periódica durante la producción ayuda a detectar la fusión de las perlas antes de que afecte a todo un lote.
- Inspeccione las superficies de los bloques después del desmoldeo para detectar zonas brillantes o vidriadas.
- Realice cortes transversales de las muestras periódicamente para comprobar la estructura interna de las microesferas.
- Realizar un seguimiento de los registros de temperatura y presión del vapor para identificar desviaciones a lo largo del tiempo.
- Compare las lecturas de densidad de bloques con las especificaciones objetivo.
- Documente los problemas específicos del molde, ya que los patrones de fusión a menudo se repiten en las mismas zonas del molde.
Detectar estas señales a tiempo permite ajustar la configuración antes de producir un gran volumen de bloques defectuosos.
EPS Fusión de perlas frente a fusión insuficiente
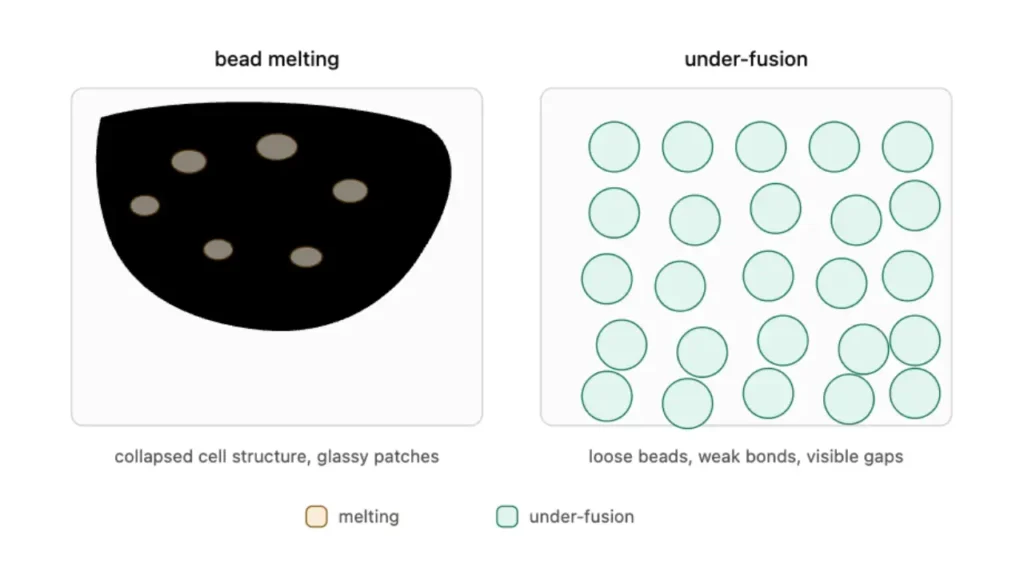
La fusión de perlas y la fusión insuficiente son defectos opuestos que ambos debilitan EPS Los bloqueos se producen por diferentes causas y requieren soluciones distintas. Uno se debe a un exceso de calor, mientras que el otro a una temperatura demasiado baja. Saber cuál es el problema te ayuda a ajustar el proceso correctamente.
Causa
La fusión de las perlas se produce cuando estas absorben un calor excesivo, generalmente debido a la alta temperatura del vapor, la exposición prolongada al vapor o el calor concentrado cerca de las entradas de vapor. Las perlas se ablandan más allá del punto necesario para la fusión y comienzan a perder su estructura interna.
La fusión incompleta se produce por la razón opuesta. Las perlas reciben muy poco vapor o presión, por lo que sus superficies no se ablandan lo suficiente como para adherirse correctamente con las perlas vecinas. Esto suele ocurrir con tiempos de ciclo reducidos o una distribución irregular del vapor en el molde.
Apariencia superficial
Las zonas fundidas en la superficie de un bloque suelen tener un aspecto brillante, vítreo o ligeramente translúcido. Estas zonas se sienten más duras y densas que la espuma circundante, y a menudo aparecen cerca de las salidas de vapor o en las esquinas del molde donde se acumula el calor.
Las zonas con fusión incompleta tienen un aspecto y una textura muy diferentes. La superficie parece suelta o desmenuzable, con huecos visibles entre las perlas. A menudo se pueden ver o sentir claramente los límites de las perlas, y las perlas pequeñas pueden desprenderse al tocarlas.
Estructura interna
Cuando las perlas se funden, las paredes celulares internas de sus perlas colapsan y se fusionan en una masa más densa y menos porosa. Esto destruye la estructura de celda cerrada que les da EPS Su ligereza, resistencia y propiedades aislantes.
Los bloques con fusión incompleta conservan la forma de sus cuentas individuales, pero las uniones entre ellas son débiles o incompletas. Al cortar una sección transversal, a menudo se observan huecos o una mala adhesión entre las cuentas, aunque la estructura interna de cada una permanezca intacta.
Consistencia de densidad
La fusión de las perlas crea zonas localizadas de alta densidad donde estas se han comprimido y fusionado demasiado. Estas zonas densas están rodeadas de espuma fusionada normalmente, lo que provoca que la densidad general del bloque sea inconsistente de una zona a otra.
La fusión insuficiente tiende a disminuir la densidad general del bloque en lugar de crear puntos densos aislados. Debido a que las perlas nunca se adhieren firmemente, el bloque se siente más ligero y menos compacto de lo especificado, y a menudo no cumple con los requisitos de densidad mínima en secciones extensas.
Fuerza mecánica
Las zonas fundidas son localmente duras pero frágiles, y las zonas de transición circundantes suelen ser más débiles que la espuma correctamente fusionada. Esta distribución desigual de la resistencia puede provocar que los bloques se agrieten o fallen bajo tensión en puntos impredecibles.
Los bloques con fusión insuficiente son débiles en toda su estructura, ya que una mala unión de las perlas reduce su capacidad para resistir la compresión y la tensión. Estos bloques son más propensos a desmoronarse, romperse o fragmentarse durante su manipulación y transporte.
Fijar dirección
Corregir la fusión de las perlas implica reducir la temperatura del vapor, acortar el tiempo del ciclo o mejorar la distribución del vapor para evitar el sobrecalentamiento localizado. Los ajustes deben ser graduales, ya que una corrección excesiva puede provocar una fusión insuficiente.
Para corregir la fusión insuficiente se requiere el enfoque opuesto: aumentar la temperatura del vapor, prolongar el tiempo de exposición o ajustar la presión para que los cordones se adhieran completamente. Adaptar estos ajustes al grado específico de los cordones ayuda a evitar la alternancia entre ambos defectos.
| Aspecto | Fusión de perlas | Fusión insuficiente |
|---|---|---|
| Causa | Exposición excesiva al calor o al vapor | Exposición insuficiente al calor o al vapor |
| Apariencia superficial | Manchas brillantes, vítreas y densas | Huecos de cuentas sueltos, desmenuzables y visibles |
| Estructura interna | Paredes celulares colapsadas | Enlaces débiles entre cuentas intactas |
| Consistencia de la densidad | Puntos localizados de alta densidad | Densidad general más baja |
| Fuerza mecánica | Fragilidad localizada, resistencia desigual | Débil en general, propenso a desmoronarse. |
| Fijar dirección | Reducir vapor/presión | Aumentar el vapor/la presión |
Como escoger EPS ¿Rosario?
Elegir EPS Las perlas influyen directamente en el moldeado, la fusión y el rendimiento de los bloques en su aplicación final. Un grado incorrecto de perlas puede provocar defectos como la fusión o la falta de fusión, incluso con un proceso bien calibrado. Tenga en cuenta estos factores antes de seleccionar un proveedor o un lote de perlas para sus necesidades de producción.
- Consistencia del proveedor: La variación entre lotes es una de las principales causas ocultas de defectos en el moldeo. Elija proveedores que mantengan un estricto control de calidad sobre la densidad, el contenido de pentano y el tamaño de partícula. Una materia prima consistente le permite mantener parámetros de proceso estables en lugar de tener que recalibrar constantemente el vapor y la presión para cada nuevo lote.
- Densidad de perlas: Adapte la densidad de las perlas a la densidad del bloque deseado y a la aplicación. Las perlas de menor densidad son adecuadas para embalajes ligeros, mientras que las de mayor densidad funcionan mejor para aislamiento estructural o aplicaciones de carga. Utilizar una densidad incorrecta obliga a sobreajustar la presión y el vapor, lo que aumenta el riesgo de defectos.
- Contenido de pentano: Un contenido de pentano constante garantiza un comportamiento de expansión predecible durante la preexpansión y el moldeo. Las perlas con niveles variables de pentano se expanden de forma desigual, lo que dificulta mantener una configuración de vapor estable entre lotes. Solicite datos de consistencia a sus proveedores, especialmente si cambia de lote de perlas o si se abastece de varios proveedores.
- Tamaño de partícula de las perlas: El tamaño de las partículas afecta el acabado superficial, la calidad de la fusión y la velocidad de moldeo. Las perlas más pequeñas producen superficies más finas y lisas, ideales para moldes con detalles precisos, mientras que las perlas más grandes se moldean más rápido y son adecuadas para bloques más voluminosos. Elija un rango de tamaño que se ajuste al diseño de su molde y a la calidad de acabado que requiere su aplicación.
- Grado ignífugo: Si su aplicación requiere cumplir con las normas de seguridad contra incendios, como en el caso del aislamiento en la construcción, confirme si necesita perlas ignífugas. Las perlas estándar no incluyen este aditivo, por lo que debe verificar las certificaciones y los datos de prueba de su proveedor para asegurarse de que las perlas cumplen con los códigos de construcción o las normas de seguridad de la industria pertinentes.
Que causas EPS ¿Se funden las perlas durante el moldeo?
EPS Las perlas se funden principalmente debido a una temperatura excesiva del vapor, una exposición prolongada al vapor o una distribución desigual del calor dentro del molde. Las perlas en bruto que no cumplen con las especificaciones y los ajustes de presión incorrectos también pueden contribuir a la fusión localizada.
¿Afecta la fusión de las perlas al rendimiento del aislamiento? EPS bloques?
Sí. Las áreas fundidas pierden la estructura de celda cerrada que da EPS sus propiedades aislantes, que pueden reducir el rendimiento térmico y crear una densidad inconsistente en todo el bloque.
¿Se puede solucionar el problema de la fusión de las perlas después de moldear el bloque?
No. Una vez fundidas las perlas, la estructura celular interna no se puede restaurar. La prevención mediante el control del proceso durante el moldeo es la única solución fiable.
¿Cómo puedo saber si mi molde tiene una distribución de vapor desigual?
Compruebe si se repiten patrones de fusión en las mismas zonas del molde en varias series de producción. Esto suele indicar obstrucciones en las válvulas de vapor, juntas desgastadas o un problema de diseño del molde, en lugar de un error puntual en el proceso.
¿Es más común la fusión de perlas con ciertas EPS ¿densidades?
Los bloques de mayor densidad son más propensos a fundirse cerca de las entradas de vapor debido a que las perlas están más compactadas, lo que concentra el calor. Ajustar la presión del vapor según la densidad específica del moldeo ayuda a reducir este riesgo.
Conclusión
EPS La fusión de las perlas casi siempre se debe a un exceso de calor, una distribución desigual del vapor o ajustes incorrectos del proceso. Una vez identificado el factor causante del defecto, los ajustes precisos de la temperatura del vapor, la duración del ciclo y la presión del molde pueden resolver la mayoría de los casos rápidamente. La prevención mediante un control riguroso del proceso sigue siendo mucho más eficaz, ya que el daño a la estructura de la perla es irreversible una vez que se ha producido la fusión.
La calidad de la materia prima también juega un papel importante en la previsibilidad de la respuesta de las perlas al vapor. Las perlas con contenido inconsistente de pentano o densidad de preexpansión desigual tienen más probabilidades de fundirse o no fusionarse completamente, incluso cuando la configuración del proceso es correcta. Comenzar con perlas confiables y de granulometría uniforme EPS Las perlas proporcionan una base más sólida para obtener resultados de moldeo estables y menos defectos.
Si busca reducir la fusión de perlas y otros defectos de moldeo, obtener materia prima de alta calidad es un punto de partida práctico. Obtenga venta al por mayor. EPS cuentas de nuestra EpsDisfrute de una densidad uniforme, un contenido de pentano fiable y un suministro constante para su línea de producción. Póngase en contacto con nuestro equipo hoy mismo para hablar sobre sus necesidades y encontrar el grado de perlas adecuado para su proceso.