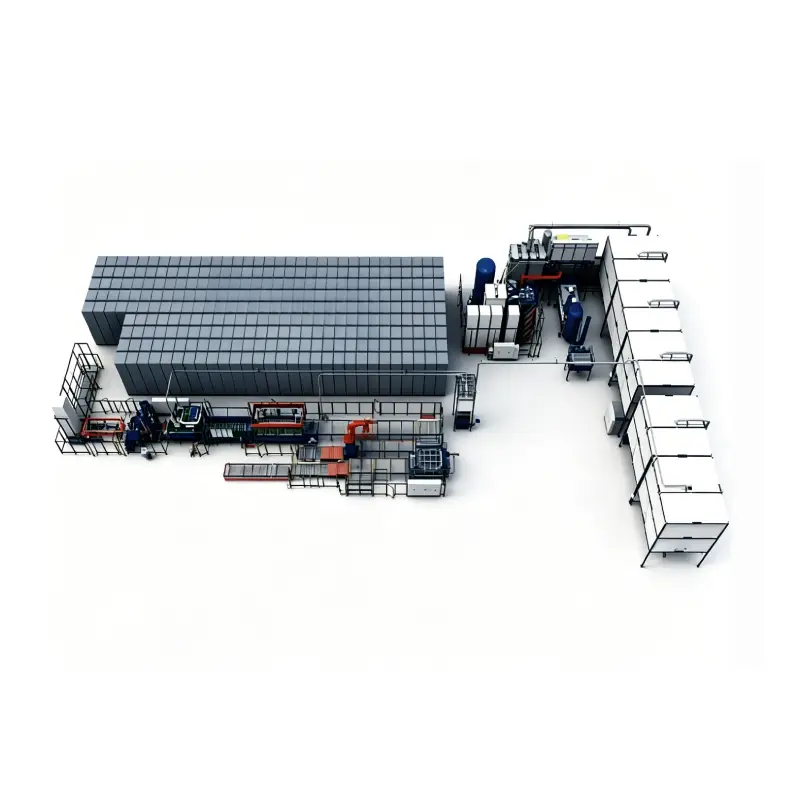
EPS تصنيع
نقدم حلول تصنيع احترافية لـ EPS احتياجات المنتج. اكتشف إمكانياتنا الإنتاجية الموثوقة لضمان حصول مشروعك على نتائج ممتازة.
EPS عملية التصنيع
EPS آلة إعادة التدوير يلعب دورا حاسما في الحد من النفايات وتعزيز الاستدامة. يمكننا أن نقدم القسط EPS آلة إعادة التدوير لتلبية جميع متطلباتك، هنا يمكننا أن نقدم لك كل الدعم EPS آلة إعادة التدوير.
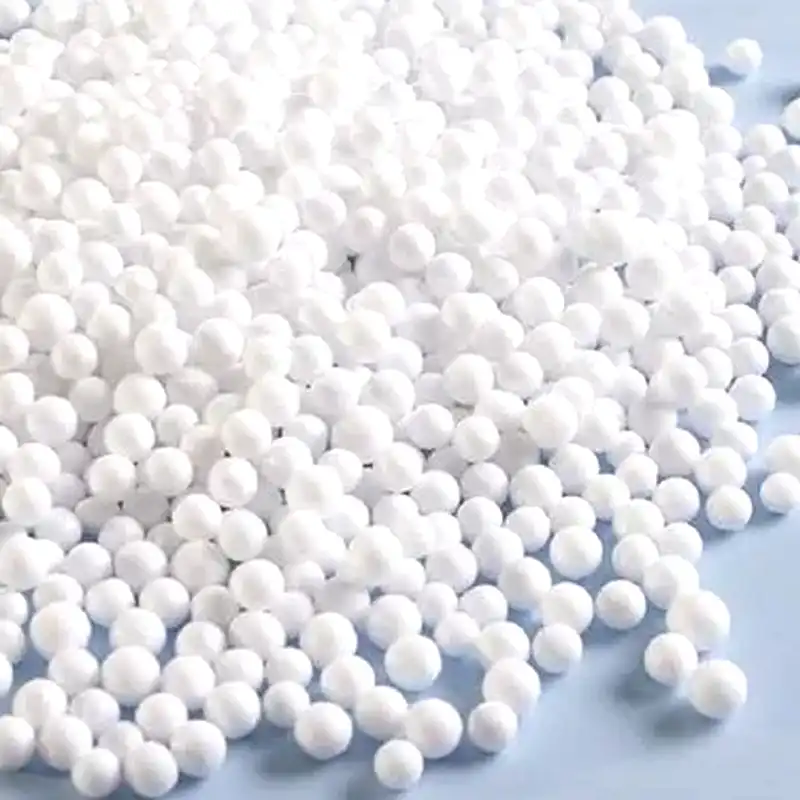
استخدم EPS تبدأ عملية التصنيع بـ حبات البوليسترين، مشتقة من مشتقات النفط والغاز الطبيعي. هذه الخرزات الصغيرة هي اللبنات الأساسية EPS.
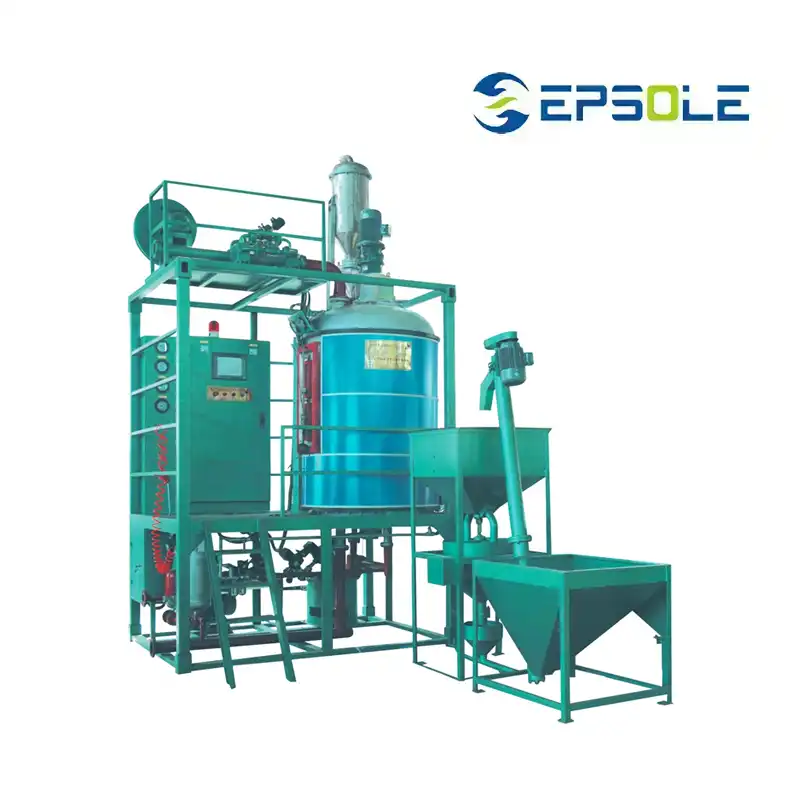
- تشبه eps الخرز يدخل أ آلة التوسع المسبق، حيث يلتقون بتحولهم.
- في الداخل، تتعرض الخرز ل بخار (أحيانًا بالهواء) مما يؤدي إلى تليينها و توسيع مسبق ما يصل إلى 40 مرة حجمها الأصلي.
- يعد هذا التوسيع المسبق أمرًا بالغ الأهمية لأنه يخلق الجيوب الهوائية التي تعطي EPS خصائصه المميزة خفيفة الوزن والعازلة.
- بعد التوسيع المسبق، يتم نقل الخرز، الذي أصبح الآن أكبر حجمًا وأخف وزنًا، إلى أ تخزين صومعة.
- هذا يسمح لهم السن لبضع ساعات. تساعد فترة التعتيق هذه على تبريد الخرز واستقراره، مما يضمن استعداده للخطوة التالية.
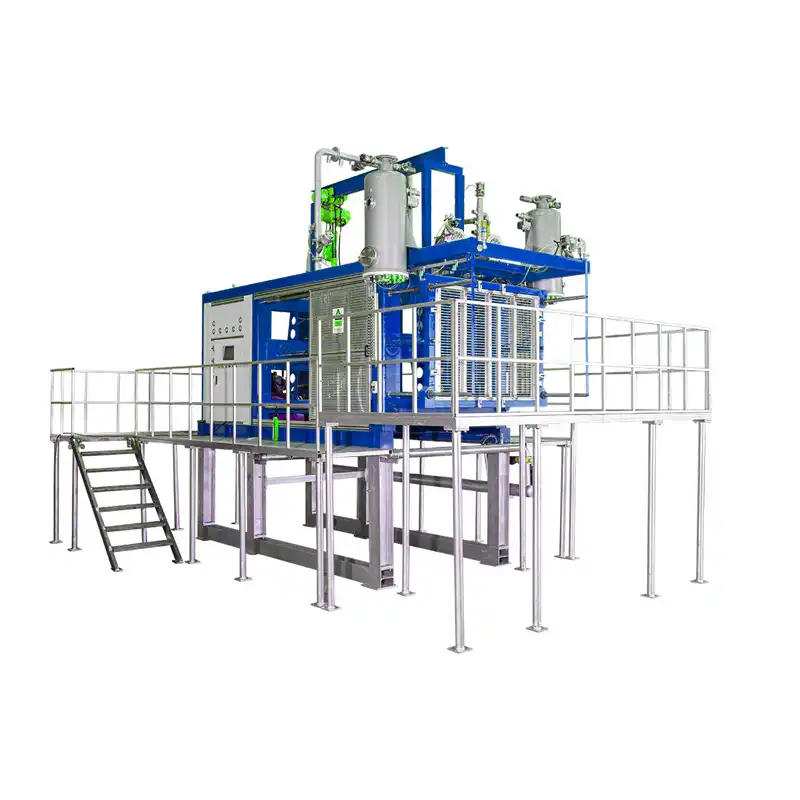
- اعتمادا على المنتج النهائي المطلوب، بعض مصنعين قد يستخدم EPS آلة صب الشكل.
- تقوم هذه الآلة بحقن بخار مباشرة في الخرزات الموسعة مسبقًا، مما يجعلها تتوسع بشكل أكبر وتتخذ شكلاً محددًا مسبقًا.
- يمكن بعد ذلك إدخال هذا الشكل المسبق إلى آلة تشكيل البلوك للتشكيل النهائي.
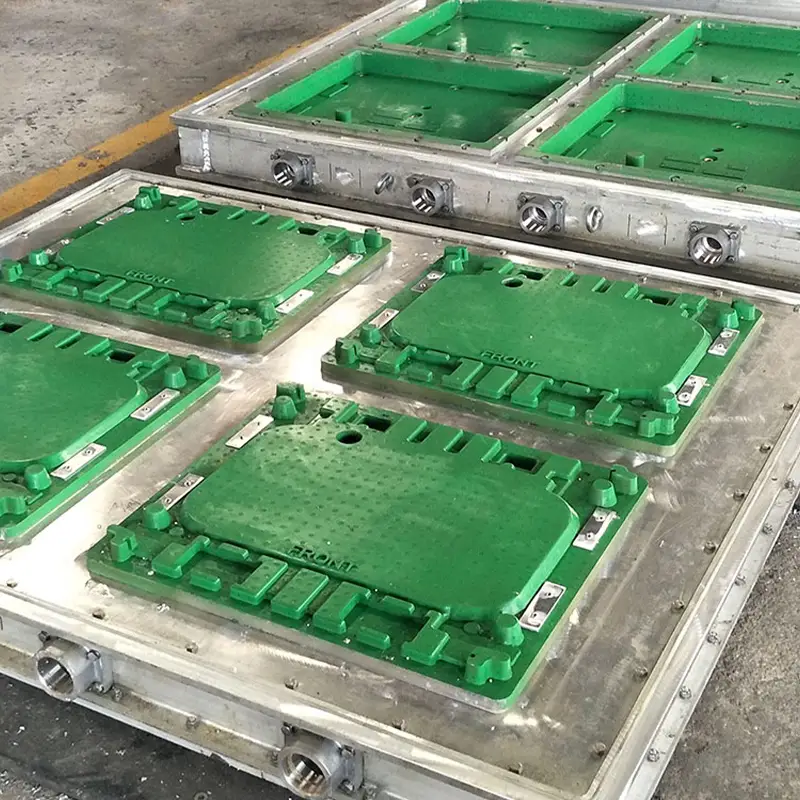
قلب عملية التشكيل هو EPS قالب. هذا القالب عبارة عن تجويف مجوف مصمم لإنشاء الشكل النهائي للقطعة EPS المنتج.
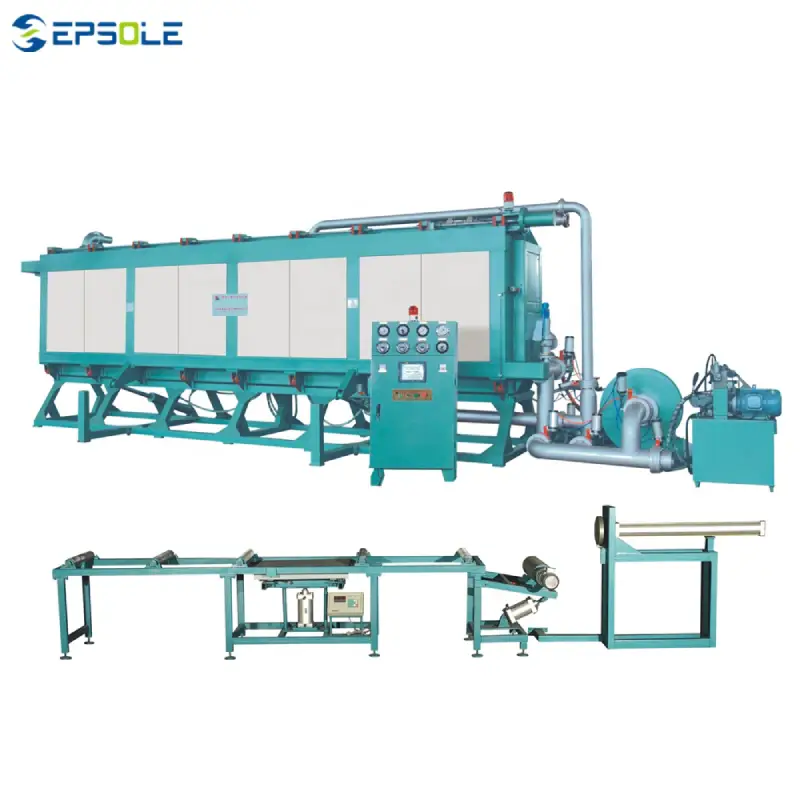
- يتم بعد ذلك إدخال الخرز القديم الموسع مسبقًا (أو الخرز المُشكل مسبقًا إذا تم استخدام آلة تشكيل الشكل) في EPS آلة صب الكتلة.
- داخل الآلة، بخار يتم استخدامه مرة أخرى لتوسيع الخرزات ودمجها معًا. يحدد تجويف القالب الشكل النهائي للقطعة EPS منع.
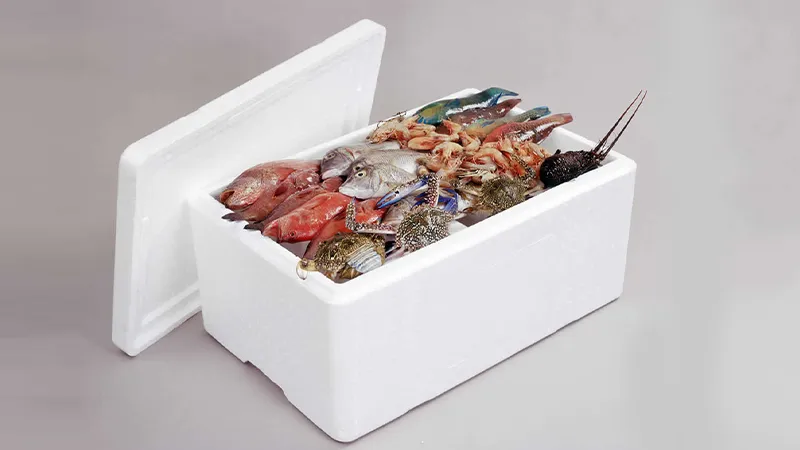
- بمجرد اكتمال دورة التشكيل EPS كتلة هو تبريد بالهواء أو الماء لترسيخ شكله.
- هذا يبرد EPS منع يمكن أن يكون مختون إلى الأشكال والأحجام المرغوبة باستخدام الأسلاك الساخنة أو المناشير أو آلات CNC.
- يمكن أن يكون المنتج النهائي كل شيء بدءًا من مواد التعبئة والتغليف الواقية وعزل المباني وحتى بطانات الخوذات وألواح ركوب الأمواج.
EPS عملية تصنيع الرغوة
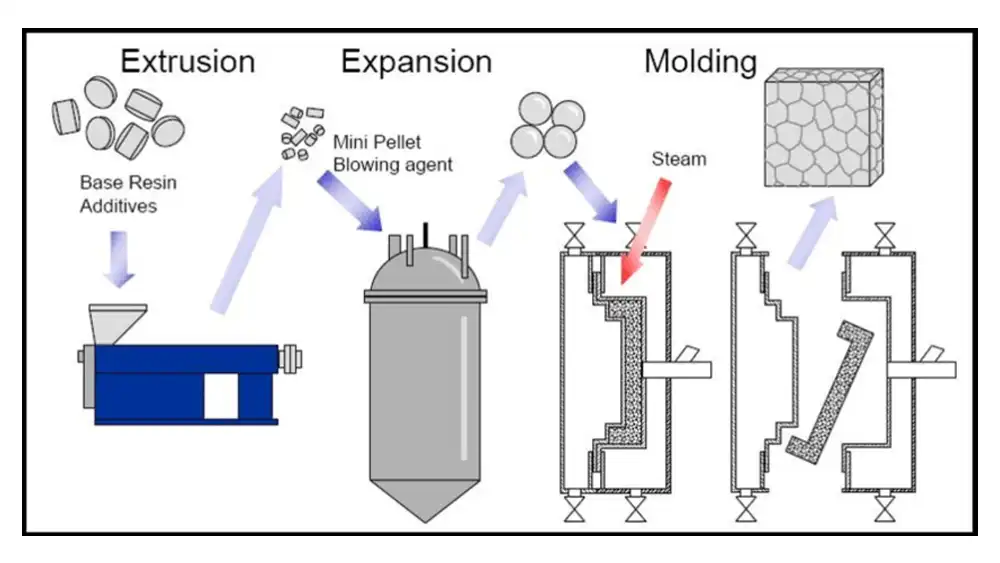
إنتاج EPS تتضمن صناعة الرغوة تحويل حبيبات البوليسترين الصغيرة إلى كتل رغوية خفيفة الوزن ومتينة تستخدم في التعبئة والتغليف والعزل وغير ذلك.
تشمل هذه العملية التمدد المسبق، والتقادم، والتشكيل، والتبريد، والقطع، والتشطيب الاختياري.epsتضمن كل مرحلة أن يحقق الرغوة الكثافة والشكل والقوة المناسبة للاستخدام المقصود.
الخطوة 1: التوسع المسبق
الأدوات اللازمة
مولد البخار
نظام تزويد الهواء
تبدأ العملية بحبيبات البوليسترين الصغيرة، التي تُوضع في آلة التمدد المسبق. يُسلط البخار لتليين الحبيبات، مما يؤدي إلى تمددها حتى 40 ضعف حجمها الأصلي. يُنشئ هذا التمدد جيوبًا هوائية، مما يُعطي EPS خفة وزنه وخصائصه العازلة هي التي تجعله متعدد الاستخدامات.
بعد EPS تمدد الرغوةتكون الخرزات لزجة قليلاً وتحتاج إلى وقت لتستقر. تضمن هذه الخطوة تجانس الحجم والكثافة، وهو أمر بالغ الأهمية للحصول على جودة متسقة في مراحل التشكيل اللاحقة. يحدد التمدد المسبق المناسب مدى جودة اندماج الخرزات أثناء التشكيل، مما يؤثر على قوة وبنية الكتلة النهائية.
الخطوة 2: التخزين والشيخوخة
تُنقل الخرزات المُوسّعة مسبقًا إلى صومعة تخزين حيث تبرد وتستقر. تسمح هذه العملية للهواء المحبوس بالاستقرار داخل الخرزات، مما يمنع تشوهها أثناء عملية التشكيل. كما تساعد هذه الفترة على موازنة نسبة الرطوبة، مما يضمن احتفاظ الخرزات ببنيتها المُوسّعة دون أن تنهار تحت الضغط.
أثناء الشيخوخة، EPS تستمر حبيبات الرغوة في الازدياد تدريجيًا في الحجم. يضمن هذا التمدد التدريجي تجانسًا في عملية التشكيل، مما يقلل من خطر وجود فراغات أو نقاط ضعف في المنتج النهائي. كما أن المعالجة الحرارية المناسبة تُحسّن من اندماج الحبيبات وتساهم في الحصول على خصائص حرارية وميكانيكية متسقة. EPS كتل.
الخطوة 3: تشكيل القالب (اختياري)
يستخدم بعض المصنّعين تقنية التشكيل بالقولبة لتشكيل... EPS قبل عملية التشكيل بالقوالب، يُحقن البخار في الخرزات المتمددة مسبقًا، مما يؤدي إلى تمددها أكثر واتخاذها شكلًا محددًا. تزيد هذه الخطوة من الكفاءة بتقليل الوقت اللازم في القالب الرئيسي.
مُشكّل مسبقًا EPS تُسهّل الخرزات التعامل معها وتملأ القوالب بشكل أكثر تجانسًا. تُعدّ هذه الطريقة مفيدة بشكل خاص للمنتجات المعقدة أو المصممة حسب الطلب، إذ تضمن أن يكون للكتلة النهائية فجوات أقل وسطح نهائي أفضل. كما تُساهم عملية التشكيل المسبق في توفير المواد والطاقة في الإنتاج على نطاق واسع.
الخطوة 4 : صب
التشكيل هو المكان الذي EPS تتخذ الرغوة شكلها النهائي. توضع الخرزات في قوالب رأسية أو أفقية. يُسلط البخار لتمديد الخرزات أكثر ودمجها معًا. يعتمد التشكيل الرأسي على الجاذبية للحصول على كتل أكثر كثافة، بينما يعتمد التشكيل الأفقي على الضغط لتوزيع الكثافة بشكل متساوٍ.
خلال EPS عملية الصبيُعد التحكم الدقيق في درجة الحرارة والضغط أمرًا بالغ الأهمية، فهو يضمن تمدد الخرزات والتصاقها بشكل كامل دون وجود فجوات. ويحدد تصميم القالب أبعاد الكتلة وكثافتها، ويؤدي التشكيل الصحيح إلى إنتاج منتج عالي الجودة. EPS مناسب للاستخدامات في العزل والتغليف والإنشاءات.
الخطوة 5: التبريد
بعد التشكيل، EPS كتل يتم تبريدها باستخدام الهواء أو الماء. يعمل التبريد على تصلب بنية الرغوة ويمنع تشوهها. ويضمن التبريد السليم احتفاظ الكتلة بشكلها وكثافتها لعمليات القطع والتشطيب اللاحقة.
يجب أن يكون التبريد منتظمًا لتجنب الإجهادات الداخلية أو التشوه. قد يتسبب التبريد السريع في حدوث تشققات، بينما قد يؤدي التبريد البطيء إلى كثافة غير متجانسة. يحافظ التبريد المتحكم فيه على الخصائص الميكانيكية والحرارية التي تحدد الجودة العالية. EPS رغوة.
الخطوة 6: قطع
تبريد EPS تُقطع الكتل إلى الأشكال والأحجام المطلوبة. تشمل الطرق المستخدمة الأسلاك الساخنة للقطع الدقيق، والمناشير للكتل السميكة، وآلات التحكم الرقمي الحاسوبي (CNC) للتصاميم المعقدة أو واسعة النطاق. تضمن كل تقنية الحد الأدنى من هدر المواد وحوافًا نظيفة.
كما أن عملية القطع تُهيئ القوالب لتطبيقاتها المحددة. فالقطع الدقيق يحافظ على سماكة وكثافة وأبعاد متناسقة، وهي أمور بالغة الأهمية لألواح العزل، وحشوات التغليف، ومكونات الرغوة الزخرفية أو الوظيفية.
الخطوة 7: الإنهاء (اختياري)
قد تشمل عملية التشطيب الطلاء أو التغليف EPS يمكن أن توفر الطلاءات مقاومة للماء أو متانة محسنة، بينما يمكن أن يربط التغليف عدة كتل في تجميعات أكبر أو ذات شكل مخصص.
تشطيب اختياريeps توسيع نطاق تنوع EPS الرغوة. فهي تسمح للمنتجات بتلبية متطلبات خاصة بالصناعة، مثل قوة إضافية لألواح البناء أو تشطيبات زخرفية لتغليف البيع بالتجزئة، مما يعزز الأداء والمظهر على حد سواء.
آلات صب البلوك الرأسية مقابل الأفقية في EPS تصنيع
يتم استخدام كل من آلات تشكيل البلوك الرأسية والأفقية EPS التصنيع لإنشاء الكتل ذات الشكل النهائي من الخرز الموسع مسبقًا. ومع ذلك، فهي تختلف في تصميمها، وتشغيلها، ومدى ملاءمتها لمختلف EPS التطبيقات:

تصميم:
يتم وضع تجويف القالب عموديا.
عادةً ما يتم تغذية الخرزات الموسعة مسبقًا من أعلى الماكينة.
العملية:
تقع الخرزات تحت الجاذبية في تجويف القالب.
يتم إدخال البخار من الأسفل، مما يؤدي إلى تمدد الخرز وملء القالب.
بعد دورة التشكيل، يتم فتح الجزء السفلي من القالب، ويتم الانتهاء منه EPS يتم تحرير الكتلة إلى الأسفل.
ملاءمة:
أكثر كفاءة ل أكثر كثافة EPS كتل بسبب وزن الخرز الذي يساعد في تعبئة تجويف القالب.
يوفر ضغط تشكيل أكبر بفضل الترتيب الرأسي، مما يسمح بإنتاج منتجات أكثر كثافة.
قد يكون هذا الخيار أنسب للأشكال الكتلية الأطول حيث يوفر الوضع الرأسي مساحة أكبر للتشكيل.
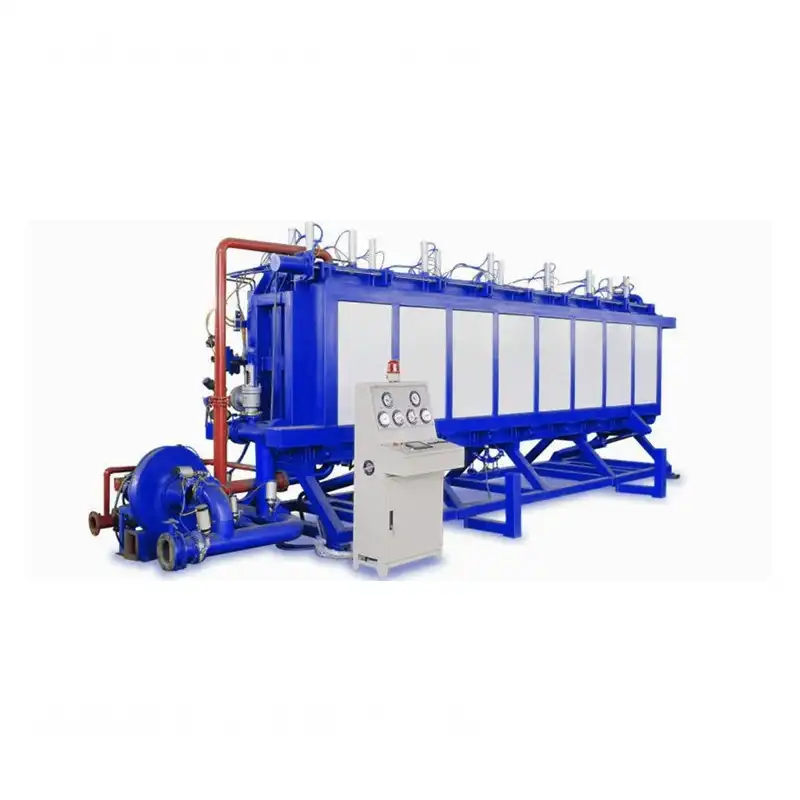
تصميم:
يتم وضع تجويف القالب أفقيا.
يتم تغذية الخرزات الموسعة مسبقًا في جانب واحد من القالب المغلق.
العملية:
يتم إدخال البخار، مما يتسبب في تمدد الخرز وملء تجويف القالب.
تقوم لوحة متحركة أو كبش بضغط الخرز لضمان الكثافة المناسبة.
بعد دورة التشكيل، يتم فتح القالب أفقيًا، ويتم الانتهاء منه EPS تتم إزالة الكتلة.
ملاءمة:
أكثر كفاءة ل كثافة أقل EPS كتل حيث تعتمد التعبئة على ضغط البخار واللوحة المتحركة.
يوفر تحكمًا جيدًا في الكثافة الموحدة في جميع أنحاء الكتلة بفضل آلية الضغط.
قد يكون هذا التصميم أكثر ملاءمة لأشكال الكتل الأعرض حيث يسمح التصميم الأفقي بعرض أكبر للقالب.
| الميزات | آلة صب البلوك العمودية | آلة صب البلوك الأفقية |
|---|---|---|
| موقف تجويف القالب | عمودي | أفقي |
| تغذية الخرزة | من أعلى | من الجانب |
| آلية التعبئة | الجاذبية + البخار | البخار + لوحة الضغط |
| ملاءمة للكثافة | أكثر كثافة EPS | كثافة أقل EPS |
| ضغط صب | أكثر | يتم التحكم بها عن طريق لوحة الضغط |
| تفضيل شكل الكتلة | كتل أطول | كتل أوسع |
اختيار الحق EPS آلة صب:
يعتمد الاختيار بين آلة تشكيل البلوك الرأسية والأفقية على الرغبة EPS خصائص المنتج:
- كثافة: بالنسبة للكتل الأكثر كثافة، يفضل استخدام آلة عمودية.
- الشكل : تفضل الكتل الأطول الآلة العمودية، في حين أن الكتل الأوسع قد تكون أكثر ملاءمة للقولبة الأفقية.
- سرعة الإنتاج: كلا الجهازين يقدمان أوقات دورة مماثلة.
في نهاية المطاف، التشاور مع EPS آلية كالستين؟ سوف تساعدك على تحديد أفضل آلة لاحتياجات الإنتاج الخاصة بك ومتطلبات المنتج.
أسئلة وأجوبة حول EPS تصنيع
ما هي تفاصيل EPS رغوة؟
EPS الرغوة، أو رغوة البوليسترين الموسعة، هي مادة خفيفة الوزن وصلبة مصنوعة من حبيبات البوليسترين الصغيرة التي يتم توسيعها ودمجها معًا. يُعرف هذا المنتج بخصائصه العازلة الممتازة، وقدرته على امتصاص الصدمات، وقوته الهيكلية، مما يجعله مثالياً للاستخدام في التعبئة والتغليف، والبناء، والحرف اليدوية. كما أن كثافته المنخفضة وتعدد استخداماته يسمحان بتشكيله بأشكال وأحجام متنوعة.
EPS يُستخدم الفوم على نطاق واسع في صناعات متنوعة، بدءًا من تغليف المواد الغذائية وصولًا إلى عزل المباني. فهو متين، ومقاوم للرطوبة، ويمكن قصه أو تشكيله بسهولة لتلبية متطلبات التصميم المحددة.
EPS الرغوة قابلة لإعادة التدوير، مما يجعلها خيارًا صديقًا للبيئة للعديد من التطبيقات مع توفير حلول فعالة من حيث التكلفة.
ما هي EPS فوائد الرغوة؟
EPS تُقدم الرغوة العديد من المزايا التي تجعلها خيارًا شائعًا في مختلف الصناعات. فبنيتها خفيفة الوزن، وخصائصها العازلة، وقدرتها على امتصاص الصدمات، تُتيح لها حماية المنتجات، وخفض تكاليف الطاقة، وتوفير دعم متين. كما أنها متعددة الاستخدامات وسهلة التشكيل. EPS يُعدّ الفوم مثالياً للتغليف والبناء والتصميمات المخصصة.
- وزن خفيف: EPS يتميز الفوم بخفة وزنه الشديدة، مما يقلل تكاليف النقل ويسهل التعامل معه. كما أن كثافته المنخفضة لا تؤثر على متانته، مما يسمح له بدعم المنتجات بأمان. وتُحسّن خصائصه خفيفة الوزن أيضًا كفاءة الطاقة في المباني، حيث تقل الحاجة إلى مواد العزل دون المساس بالأداء.
- عزل ممتاز: EPS توفر الرغوة عزلًا حراريًا فائقًا، مما يساعد على الحفاظ على درجة الحرارة في المباني أو المنتجات المعبأة. ويقلل تركيبها ذو الخلايا المغلقة من انتقال الحرارة، مما يخفض استهلاك الطاقة. هذه الخاصية تجعلها مثالية للتخزين البارد، وتغليف المواد الغذائية، وتطبيقات البناء الموفرة للطاقة حيث يكون التحكم في درجة الحرارة أمرًا بالغ الأهمية.
- امتصاص الصدمات: EPS يمتص الفوم الصدمات بفعالية، مما يحمي المنتجات الهشة أو الحساسة أثناء الشحن. وقدرته على توزيع القوة تقلل من التلف، مما يجعله مثالياً للأجهزة الإلكترونية والأواني الزجاجية وغيرها من المنتجات الحساسة. كما تجعله هذه الميزة مفيداً في معدات الحماية ومكونات السيارات.
- مقاوم للرطوبة: EPS تتميز الرغوة بمقاومتها لامتصاص الماء، مما يمنع نمو العفن والتعفن والتلف في البيئات الرطبة. هذه الخاصية تجعلها مناسبة لعزل المباني والتغليف والاستخدامات الخارجية. تضمن مقاومتها للرطوبة عمرًا طويلًا وتحافظ على سلامة بنيتها بمرور الوقت، حتى في الظروف الرطبة.
- قابلة للتخصيص ومتعددة الاستخدامات: EPS يمكن تشكيل الرغوة أو قصها أو تعديلها لتلبية متطلبات محددة. وتتيح مرونتها تصميمات فريدة وألواحًا هيكلية وتغليفًا متخصصًا. هذه المرونة تجعلها EPS تُعدّ الرغوة حلاً عملياً للتطبيقات الإبداعية، حيث تقلل من هدر المواد مع تقديم نتائج وظيفية وفعالة.
ما هي المادة الخام المستخدمة في EPS تصنيع؟
المادة الخام الأساسية المستخدمة في EPS تُصنع هذه المواد من البوليسترين، وهو نوع من البوليمرات الحرارية المشتقة من البترول. وتُشكل حبيبات البوليسترين الصغيرة هذه أساس صناعة EPS رغوة.
عند تسخينها بالبخار، تتمدد وتندمج معًا، مما يخلق رغوة خفيفة الوزن ومتينة ذات خصائص عزل وحماية ممتازة.
حبيبات البوليسترين: حبيبات البوليسترين عبارة عن حبيبات صغيرة صلبة تُستخدم كمادة أولية لـ EPS الرغوة. يضمن حجمها الموحد تمددًا متسقًا خلال مرحلتي التمدد المسبق والتشكيل. تُعد الخرزات عالية الجودة ضرورية للإنتاج. EPS كتل ذات كثافة وقوة وأداء عزل حراري موثوق به.
البنتان (عامل النفخ): يُضاف البنتان عادةً إلى حبيبات البوليسترين كعامل نفخ. عند تسخينه، يتبخر البنتان، مما يؤدي إلى تمدد الحبيبات. هذا التمدد المُتحكم فيه يُشكل جيوبًا هوائية تُعطي EPS تتميز الرغوة بخفة وزنها وخصائصها العازلة، مما يضمن أن المنتج النهائي يفي بمعايير الصناعة.
المواد المضافة (اختياري): يمكن خلط بعض الإضافات مع حبيبات البوليسترين لتحسين EPS خصائص الرغوة. قد تشمل هذه الخصائص مثبطات اللهب، والملونات، أو المواد المضادة للكهرباء الساكنة. تسمح الإضافات للمصنعين بتخصيص الرغوة لتطبيقات محددة، مما يحسن السلامة، والمظهر، أو الأداء مع الحفاظ على تعدد استخدامات المادة.
الماء (لتوليد البخار): يُستخدم الماء بشكل غير مباشر على شكل بخار أثناء مرحلتي التمدد المسبق والتشكيل. يعمل البخار على تليين الخرز وتحفيز تمدده. يُعد التحكم الدقيق في درجة حرارة البخار وضغطه أمرًا بالغ الأهمية لتحقيق نمو متجانس للخرز، وكثافة مثالية، وجودة عالية. EPS رغوة.
الهواء (للتهوية والتبريد): يُعد الهواء أيضًا عنصرًا مهمًا في EPS أثناء الإنتاج، يساعد هذا النظام على تبريد وتثبيت حبيبات الرغوة المتمددة في صوامع التخزين، ويمكن استخدامه خلال عمليات القطع والتشطيب. كما أن التهوية المناسبة تمنع انهيار الحبيبات وتحافظ على جودة الرغوة بشكل متناسق.
كيف يمكن لل EPS عمل عملية التصنيع؟
استخدم EPS تحوّل عملية التصنيع حبيبات البوليسترين الصغيرة إلى كتل رغوية خفيفة الوزن ومتينة من خلال سلسلة من العمليات المُتحكَّم بها.epsهذهeps يشمل ذلك التمدد المسبق، والتقادم، والتشكيل، والتبريد، والقطع، والتشطيب الاختياري.
تضمن كل مرحلة أن يحقق الرغوة الكثافة والشكل والقوة المناسبة للتطبيقات في التعبئة والتغليف والعزل وغيرها من الصناعات.
التوسعة المسبقة: تُوضع حبيبات البوليسترين في آلة التمدد المسبق، حيث يقوم البخار بتليينها وتوسيعها حتى 40 ضعف حجمها الأصلي. ويؤدي هذا التمدد إلى تكوين جيوب هوائية، مما يُعطي EPS يتميز هذا المنتج بهيكله خفيف الوزن وخصائصه العازلة الممتازة. ويُعدّ التمدد المسبق الصحيح أمراً بالغ الأهمية لضمان تجانس حجم وكثافة الخرز.
المعالجة الحرارية: بعد التمدد الأولي، تُخزّن الخرزات في صوامع لتبريدها واستقرارها. تسمح هذه المعالجة للهواء المحتبس بالاستقرار وتوازن مستويات الرطوبة، مما يضمن احتفاظ الخرزات بشكلها المتمدد. تمنع هذه الخطوة التشوه وتُهيئ الخرزات للحصول على نتائج صب عالية الجودة ومتسقة.
التشكيل: تُوضع الخرزات المُوسّعة مسبقًا في قوالب رأسية أو أفقية، حيث يتسبب البخار والضغط في تمددها أكثر واندماجها لتكوين كتلة صلبة. يعتمد التشكيل الرأسي على الجاذبية للحصول على كتل أكثر كثافة، بينما يعتمد التشكيل الأفقي على الضغط. يضمن التشكيل الدقيق أن تتمتع الكتلة النهائية بكثافة موحدة ومتانة هيكلية.
تبريد: مصبوب EPS تُبرّد القوالب باستخدام الهواء أو الماء لتثبيت شكلها. ويمنع التبريد المُتحكّم به حدوث أي تشوّه أو إجهاد داخلي. ويضمن التبريد المنتظم احتفاظ الرغوة بقوتها ودقتها الأبعادية وخصائصها العازلة للحرارة، مما يجعلها جاهزة لعمليات القطع والتشطيب اللاحقة.
القطع: تبريد EPS تُقطع الكتل إلى الأحجام والأشكال المطلوبة باستخدام الأسلاك الساخنة أو المناشير أو آلات CNC. يقلل القطع الدقيق من هدر المواد وينتج أبعادًا متناسقة. هذه الخطوة تُهيئ EPS قوالب للتغليف أو العزل أو التطبيقات المتخصصة، مع ضمان مطابقتها للمواصفات الدقيقة.
التشطيب (اختياري): EPS يمكن إخضاع الكتل لعمليات تشطيب إضافية، مثل الطلاء أو التغليف. يوفر الطلاء مقاومة للماء أو متانة، بينما يربط التغليف عدة قطع. تتيح عمليات التشطيب الاختيارية تخصيص الرغوة لاستخدامات صناعية أو تجارية محددة، مما يعزز الأداء والخصائص الجمالية.
ما هي بعض المشتركة EPS منتجات؟
EPS تُستخدم الرغوة في صناعة مجموعة واسعة من المنتجات في مجالات التغليف والبناء والتطبيقات الصناعية. وتجعلها خصائصها من حيث خفة الوزن والعزل وامتصاص الصدمات مثالية لحماية البضائع، وتوفير العزل الحراري، وتشكيل أشكال مخصصة لاستخدامات مختلفة.
EPS مصنعي الرغوة يمكن تفصيلها EPS منتجات لتلبية متطلبات محددة من حيث الحجم والكثافة والأداء.
مواد التعبئة والتغليف: EPS يُستخدم الفوم على نطاق واسع في التغليف الواقي، بما في ذلك الحشوات والصواني والقوالب المصممة حسب الطلب. تمنع خصائصه الماصة للصدمات تلف المواد الهشة أثناء النقل. يتميز الفوم بخفة وزنه وقوته، مما يقلل تكاليف الشحن ويضمن وصول منتجات مثل الإلكترونيات والأواني الزجاجية والأجهزة المنزلية بأمان ودون تلف.
EPS الواح العزل: EPS تُستخدم ألواح الفوم بشكل شائع في بناء المباني للعزل الحراري. فهي تساعد في الحفاظ على درجات الحرارة الداخلية، وتقليل استهلاك الطاقة، وتحسين كفاءة الطاقة. EPS يمكن قص الألواح لتناسب الجدران والأسقف والأرضيات، مما يوفر حلاً فعالاً من حيث التكلفة ودائماً للعزل الحراري للمباني السكنية والتجارية.
EPS حاويات الطعام: EPS يُستخدم هذا النوع من الرغوة بكثرة في صناعة الأغذية، حيث يُستخدم في صناعة الأكواب والصواني وعلب الطعام الجاهز. بفضل خفة وزنه وخصائصه العازلة، يحافظ على الطعام ساخنًا أو باردًا لفترات أطول. كما أنه مقاوم للرطوبة والدهون، مما يضمن تخزين ونقل المنتجات الغذائية بشكل آمن وصحي.
أدوات الحرف والهوايات: EPS تُستخدم ألواح وكتل الفوم في الفنون والحرف اليدوية. يمكن قصها وتشكيلها وتلوينها بسهولة، مما يجعلها مثالية للنماذج والديكورات والمشاريع الإبداعية. خفيفة الوزن ومتعددة الاستخدامات، EPS يوفر مادة فعالة من حيث التكلفة للأغراض التعليمية والترفيهية على حد سواء.
EPS المكونات الصناعية: EPS يُستخدم أيضاً في تطبيقات صناعية متنوعة، مثل أجهزة الطفو، وتغليف الآلات الثقيلة، والأغلفة الواقية. وتتيح كثافته وشكله القابلان للتخصيص للمصنعين ابتكار مكونات تمتص الصدمات، وتقلل الاهتزازات، وتحمي المعدات القيّمة أثناء التخزين أو النقل.
Is EPS صديق للبيئة؟
EPS كثيراً ما يُثار التساؤل حول تأثير الرغوة على البيئة، لكنها تتمتع بالعديد من الخصائص الصديقة للبيئة. فهي خفيفة الوزن، وموفرة للطاقة، وقابلة لإعادة التدوير بالكامل. وعند إدارتها بشكل صحيح، EPS يمكن إعادة استخدامها وتوظيفها لأغراض أخرى، مما يقلل من النفايات. الممارسات المستدامة في الإنتاج وإعادة التدوير والتخلص من النفايات تجعلها EPS مادة عملية للصناعات التي تهدف إلى تقليل أثرها البيئي.
- المواد القابلة لإعادة التدوير: EPS يمكن إعادة تدوير الرغوة إلى منتجات رغوية جديدة أو مواد بلاستيكية أخرى. تقلل إعادة التدوير من الحاجة إلى البوليسترين الخام وتقلل من النفايات التي تُدفن في مكبات النفايات. تقبل العديد من برامج ومرافق إعادة التدوير إعادة التدوير. EPSمما يسمح للمصنعين والمستهلكين بالمساهمة في ممارسات إدارة المواد المستدامة.
- الإنتاج الموفر للطاقة: EPS تتطلب عملية التصنيع طاقة منخفضة نسبيًا مقارنةً بالمواد الرغوية الأخرى. كما أن خفة وزنها تقلل من استهلاك الوقود في النقل، مما يخفض البصمة الكربونية. ويساعد الإنتاج الموفر للطاقة الصناعات على تقليل الأثر البيئي مع الحفاظ على أداء المادة وتعدد استخداماتها.
- تطبيقات قابلة لإعادة الاستخدام: EPS يمكن إعادة استخدام المنتجات عدة مرات، خاصة في التعبئة والتغليف والعزل. إعادة استخدام الرغوة للتخزين أو الشحن أو العزل يقلل من النفايات والطلب على مواد جديدة. قابلة لإعادة الاستخدام EPS يدعم الاقتصاد الدائري من خلال إطالة دورات حياة المنتجات.
- غير سام وآمن: EPS الرغوة مستقرة كيميائياً ولا تُطلق مواد ضارة أثناء الاستخدام العادي. طبيعتها الخاملة تجعلها آمنة لتغليف المواد الغذائية والسلع الاستهلاكية. تضمن هذه الخاصية سلامة البيئة وصحة الإنسان عند استخدامها والتخلص منها بشكل صحيح.
- فوائد النقل الخفيف: طبيعة الوزن الخفيف EPS يقلل من انبعاثات النقل مقارنةً بالبدائل الأثقل. كما أن انخفاض وزن الشحن يقلل من استهلاك الوقود وانبعاثات غازات الاحتباس الحراري. باستخدام EPS يساهم العمل في مجال الخدمات اللوجستية والتعبئة والتغليف في تحقيق الاستدامة الشاملة في سلاسل التوريد وشبكات التوزيع.